
 供应信息


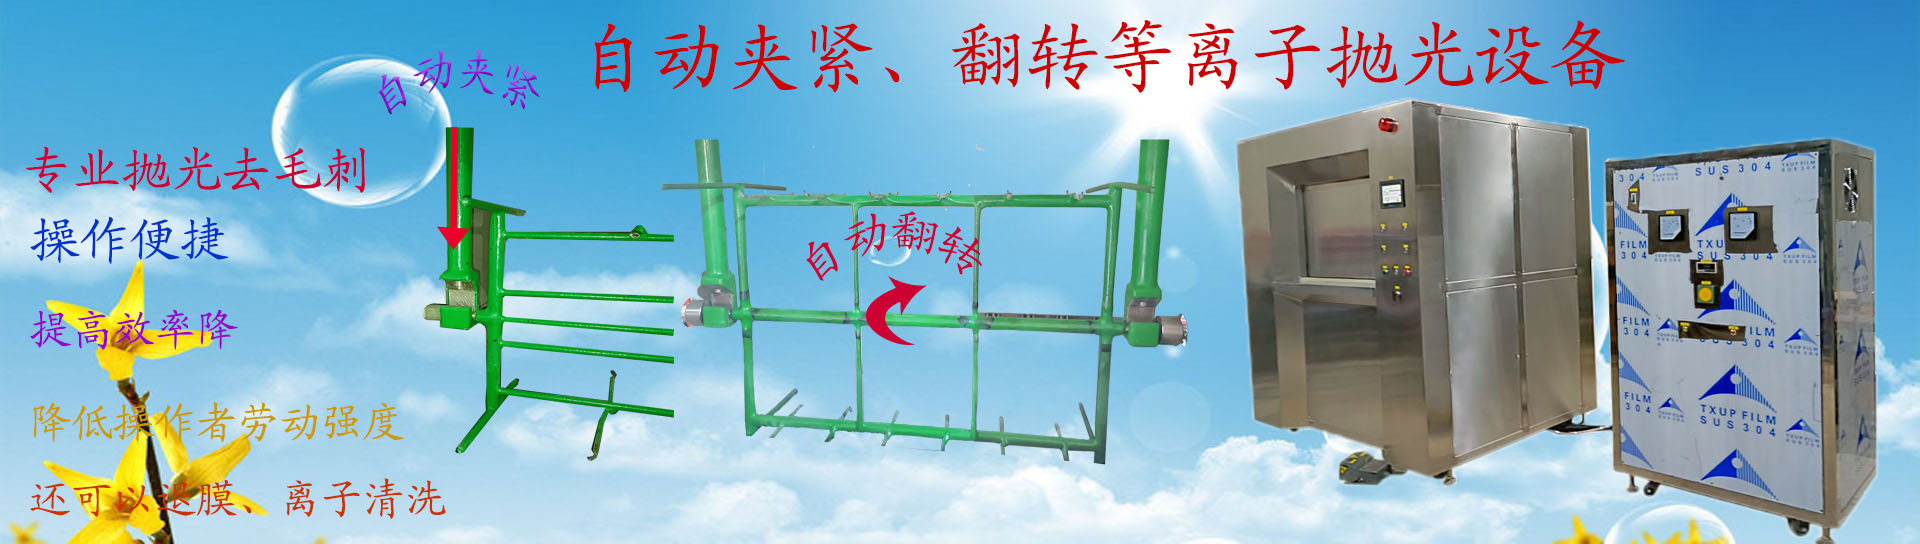
等离子去毛刺技术,作为现代金属加工领域的一项创新突破,正着产品品质迈向新的高度。这项技术利用高温、高速的等离子体流对金属零件表面的微小瑕疵进行处理,有效去除传统工艺难以的细小毛刺和飞边问题。
相较于传统的机械打磨和化学腐蚀等方法,等离子去毛刺具有显著的优势:首先,它的处理精度极高,能够深入到零件的细微角落进行处理;其次,由于是利用物理作用而非化学反应来清除杂质,因此不会对工件材料产生不良影响或引入化学残留物;再者,该技术操作简便快捷且易于实现自动化生产线的集成应用。这些特点使得它在精密制造领域中大放异彩——无论是航空航天的部件还是中的微型元件都能得到的表面质量提升。此外环保节能也是其不可忽视的一大亮点符合当前绿色制造的趋势和要求。随着技术的不断成熟和应用范围的日益扩大相信未来会有更多行业受益于这项革命性的技术进步共同见证并享受由它带来的品质飞跃与产业升级!


等离子去毛刺抛光是一种、环保的表面处理技术,主要利用电离气体产生的低温等离子体,通过化学活化和物理轰击作用去除金属表面的毛刺、氧化层及微观缺陷,同时提升光洁度与耐腐蚀性。其适用范围受金属特性、零件结构及工艺要求影响,以下几类金属零件尤为适合:
###1.**不锈钢零件**
不锈钢因含铬元素易形成氧化层,且切削加工后易残留毛刺。等离子抛光可去除毛刺,同步钝化表面形成均匀氧化膜,显著提升耐腐蚀性,广泛应用于器械、食品机械及精密仪器中的复杂结构件(如手术器械、阀门组件)。
###2.**铜及铜合金零件**
铜材导电性优异但易氧化,传统抛光易残留化学试剂。等离子技术可无接触清洁表面,去除氧化层与毛刺,恢复导电性与焊接性能,适用于电子连接器、电路板触点及散热元件。
###3.**铝及铝合金零件**
铝材质软,机械去毛刺易变形,化学抛光易产生污染。等离子抛光通过低温反应去除毛刺与氧化皮,同时形成致密氧化铝层,适合汽车轻量化部件(如发动机支架)、3C产品外壳及航空航天结构件。
###4.**钛及钛合金零件**
钛合金硬度高、耐腐蚀性强,但传统加工易导致毛刺硬化,处理难度大。等离子抛光可处理复杂结构(如人工关节、航空紧固件),避免机械应力损伤,并增强生物相容性。
###5.**零件(金、银、铂)**
饰品及精密电子元件对表面光洁度要求极高,等离子抛光可无划痕处理细微纹理,保留金属光泽,避免化学腐蚀风险,常用于珠宝加工与微电子器件。
###6.**镁合金与锌合金零件**
镁合金轻量化但,等离子低温工艺可安全去除压铸毛刺;锌合金表壳、装饰件经处理后表面细腻,提升电镀附着力。
**适用场景特点**:结构复杂(微孔、深槽)、薄壁易变形、高洁净要求(、半导体)、环保需求严格的领域。该技术虽对导电材料更有效,但通过辅助工艺亦可处理部分非金属镀层零件。需注意,材料厚度过薄(<0.1mm)或热敏感金属需调整参数以防变形。

好的,以下是针对等离子去毛刺机操作人员所需安全培训的要点,字数控制在250-500字之间:
#等离子去毛刺机操作人员安全培训要点
等离子去毛刺技术利用高温、高速等离子体射流去除工件毛刺,涉及高压电、高温、强光辐射、有害气体、噪音、机械运动等多种显著风险。为确保操作人员人身安全和设备稳定运行,必须接受、严格的安全培训,内容包括:
1.设备原理与危害认知:
*基础原理:理解等离子体产生机制(高压电离气体)、设备基本结构(电源、发生器、喷、供气系统、冷却系统、运动控制/工作台)。
*主要危害识别:
*高压:设备内部存在数千伏高压,接触或绝缘失效可致命。
*高温灼伤:等离子弧温度极高(数千至上万摄氏度),直接接触或飞溅熔融金属颗粒可造成严重;加工后工件及夹具温度极高。
*强光与辐射:等离子弧产生强烈的可见光、紫外(UV)和红外(IR)辐射,可导致电光性眼炎(焊工眼)、灼伤、皮肤晒伤甚至长期皮肤损伤。
*有害气体与:加工过程中金属汽化、氧化及保护气体(如气、氢气、氮气等)可能产生有毒金属氧化物、臭氧、氮氧化物、等有害物质,吸入危害呼吸系统。
*气体风险:高压气瓶存储、输送(窒息、、泄漏冲击);气体(如氢气)的火灾风险。
*噪音危害:等离子弧产生高强度噪音,长期暴露损害听力。
*机械伤害:设备运动部件(如旋转工作台、机械臂)可能造成夹伤、挤压伤。
*火灾风险:高温火花、熔渣飞溅引燃可燃物。
2.个人防护装备(PPE)规范使用:
*眼部防护:强制佩戴符合标准的深色等离子弧防护面罩或护目镜(特定遮光号,如Shade9-14),确保完全阻挡有害光辐射。禁止使用普通墨镜。
*呼吸防护:根据工作环境和浓度,正确选用并佩戴合格的防尘口罩(如N95/P2级)或供气式呼吸器,确保有效过滤有害和气体。
*身体防护:穿着阻燃工作服(如皮革或特殊阻燃面料),避免化纤衣物。佩戴长袖隔热手套(皮革或耐高温手套),防止高温灼伤和电弧伤害。穿安全鞋(防砸、绝缘)。
*听力防护:持续佩戴合适的耳塞或耳罩,降低噪音危害。
*PPE检查与维护:培训人员正确检查PPE完好性、清洁度及有效性,及时更换损坏部件。
3.电气安全:
*高压警示:深刻理解设备内部高压危险性,严禁非人员打开电柜。
*接地:确保设备可靠接地,防止漏电。
*绝缘:保持工作区域干燥,避免湿手操作。检查电缆、插头绝缘状况。
*上锁挂牌(LOTO):在进行任何维护、清洁或故障排除前,必须严格执行上锁挂牌程序,切断电源并确认无电。
4.气体安全:
*气瓶管理:正确搬运、固定、存储气瓶(直立、防倾倒、远离热源、通风良好)。使用减压阀和管路。
*泄漏检查:作业前后及定期进体管路、接头泄漏检查(肥皂水法或检漏仪)。
*通风要求:强制要求工作区域配备强力局部排风系统(如抽风罩),并确保整体通风良好,及时排出有害气体和。在密闭或半密闭空间操作风险极高,需特殊许可和措施。
*气体操作:涉及氢气等气体时,需额外培训防火防爆知识,严禁烟火,使用防爆设备。
5.安全操作程序:
*作业前检查:确认设备各系统(水冷、气路、电路、运动部件)状态正常,安全防护装置(急停按钮、防护罩/门联锁、光栅)有效。
*工件装夹:确保工件牢固夹持在夹具或工作台上,防止加工中松动飞出。
*参数设置:严格按照工艺规程设置电流、电压、气体流量、移动速度等参数,避免过载。
*操作规范:启动设备前确认防护门关闭,人员处于安全位置。操作中保持专注,身体部位远离等离子弧和运动部件。严禁将喷指向人员或物。
*加工后处理:待设备完全停止、工件充分冷却后再进行取件、清理等操作。及时清理工作台及周边熔渣、碎屑。
6.应急响应:
*紧急停机:熟练掌握所有急停按钮位置及操作。
*火灾扑救:了解适用的灭火器类型(如干粉、二氧化碳),掌握初期火灾扑救方法。知道报警流程和逃生路线。
*气体泄漏:识别泄漏迹象(声音、气味),掌握紧急关闭气源、疏散、通风的程序。
*人员伤害:掌握、、眼部受刺激、吸入有害气体等情况的初步急救措施,并立即寻求救助。
*事故报告:任何事故、险情或设备异常必须立即报告。
总结:操作等离子去毛刺机是一项高风险作业。安全培训的是让操作人员深刻理解设备固有的多重危险(电、热、光、气、噪、机械),熟练掌握并强制、规范使用个人防护装备,严格遵守安全操作规程(尤其是通风、气体管理、电气隔离),并具备处理突发状况的应急能力。定期的复训和安全意识强化同样不可或缺。安全永远是位的生产前提。

您好,欢迎莅临八溢,欢迎咨询...
 触屏版二维码 |